
煤矿井下液压支架油缸泄漏故障及维修的探讨
黄陵二号煤矿是陕煤集团黄陵矿业公司的主力生产矿井,位于陕西省黄陵县境内,主采2 号煤层,采用综合机械化放顶煤开采工艺,矿井设计生产能力达到800万t/a。该矿301 工作面作为黄陵矿区首个大采高智能化工作面,配套使用ZY10800-28-63D型两级护帮联动液压支架,该支架是黄陵矿区为适配大采高开采需求采购的首套6.3m 工作高度支架。但在实际回采过程中,该型支架二级护帮油缸因结构设计原因,活塞长期暴露于井下工作面,端盖密封频繁损坏,引发油缸漏液、二级护帮板自降、乳化液异常损耗等一系列问题,严重干扰了智能化工作面的连续生产。
一、黄陵二号煤矿工程概况
(一)矿井地质条件
黄陵二号煤矿井田面积约220km2,主采2 号煤层,煤层厚度范围3.5~7.5m,平均厚度5.5m,煤层倾角1°~3°,属于近水平稳定煤层。工作面顶板岩性以粉砂岩、细粒砂岩为主,局部区域分布中粒砂岩,整体属于中等稳定顶板,煤层瓦斯含量低,水文地质条件简单,适合开展大规模综合机械化智能化开采。
(二)301 工作面概况
301 工作面为黄陵二号煤矿北一盘区的大采高智能化工作面,工作面倾向长度300m,走向长度2500m,可采储量约420 万t。工作面配套装备包括SL-500 型采煤机、SGZ-1000 型刮板输送机、ZY10800-28-63D 型两柱掩护式液压支架,共计安装液压支架175 架,全部配套电液控制自动跟机系统。
(三)ZY10800-28-63D 型液压支架主要参数
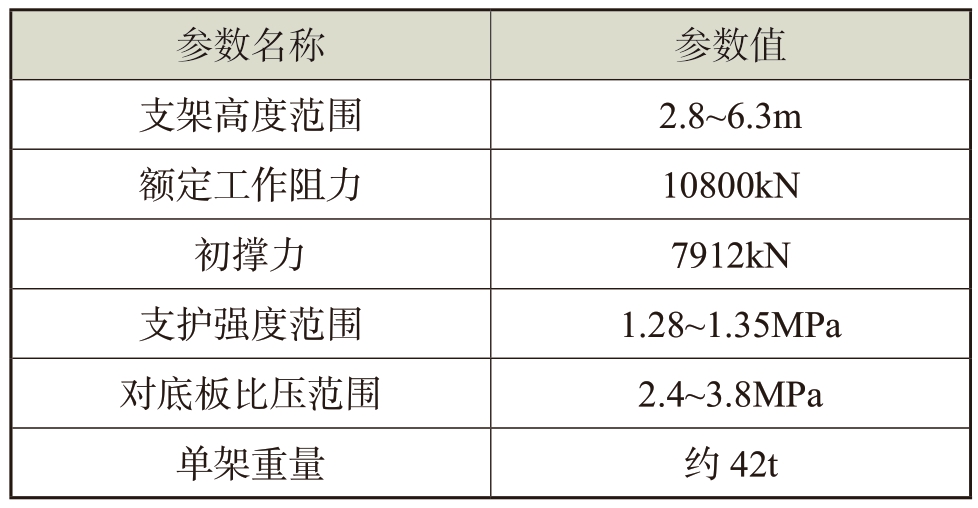
该型液压支架由郑州煤矿机械集团股份有限公司生产,专门针对黄陵矿区大采高智能化开采需求设计,主要技术参数如表1 所示。
表1 ZY10800-28-63D 型液压支架主要参数
?
二、黄陵二号煤矿301 工作面液压支架油缸泄漏故障分析
(一)故障现象
301 工作面回采推进至320m 位置时,综采二队检修班开始陆续发现液压支架二级护帮油缸漏液故障,截至工作面推进至450m 时,部分故障支架无法正常完成推移动作,严重影响生产进度。现场排查总结的故障现象主要包括三类:
1. 二级护帮油缸端盖漏液:所有故障油缸的渗漏点均集中在缸体端盖与活塞杆配合位置,渗漏程度从点状渗液到线状流淌不等,严重漏液油缸在动作过程中可观察到明显的乳化液喷射现象。
2. 二级护帮板自降:由于油缸内密封失效无法保压,二级护帮板完成收回动作后,可在10~30min 内自动下降100~300mm,无法保持既定的收回位置。
3. 乳化液消耗异常升高:油缸泄漏导致工作面乳化液系统压力下降速度加快,泵站补压频率较正常状态提升2 倍以上,工作面乳化液消耗量从日均0.8t 升高至日均1.9t,非正常损耗显著增加。
(二)故障原因
1.结构设计因素
ZY10800-28-63D 型液压支架两级护帮联动结构中,二级护帮油缸采用外装式安装方案,油缸活塞杆伸出端完全暴露在工作面采煤空间内,并未设置可随活塞杆同步运动的防护结构。井下工作面环境具有高湿度、高粉尘的特点,采煤作业产生的煤岩粉尘持续附着在暴露的活塞杆表面,这些煤尘颗粒会随活塞杆运动被带入端盖密封区域,长期对密封件形成磨粒磨损,加速密封材料的失效进程。
2.密封失效因素
结合故障油缸拆解后密封件状态分析,本次故障中油缸密封失效主要有三种形式:
(1)密封圈磨粒磨损:活塞杆往复运动时,煤尘颗粒进入密封唇口与活塞杆配合区域,切削磨损密封唇口,使密封唇口厚度降低、接触压力下降,当接触压力低于乳化液工作压力时产生泄漏。
(2)密封圈挤出变形:液压支架油缸额定工作压力为31.5MPa,高压下密封圈受径向压力,若密封沟槽与密封件配合间隙过大,密封圈会挤入间隙产生局部永久变形甚至撕裂,导致密封性能丧失。
(3)密封材料老化失效:二级护帮油缸活塞长期暴露在井下潮湿环境且受工作面温度变化影响,密封橡胶材料逐渐老化,表现为硬化、龟裂、弹性丧失,最终无法有效密封。
3.维修管理因素
故障发生前,黄陵二号煤矿液压支架油缸的维修完全依赖矿属机电公司外委维修,基层综采队不具备油缸自主维修能力。但油缸漏液故障具有突发性、高频性特点,故障油缸必须整体升井运送至机电公司维修,对于已经回采的工作面而言,长时间的停机等待会严重影响生产进度,同时外委维修的成本较高,也增加了矿井的生产运营成本。
三、黄陵二号煤矿301 工作面井下液压支架油缸泄漏维修对策
(一)进行标准化维修
1.零部件检查与预处理
缸筒内壁:检查是否存在拉伤、划痕、锈蚀缺陷,对于拉伤深度小于0.2mm 的轻微损伤,采用珩磨工艺进行抛光修复,拉伤深度超过0.2mm 的缸体判定为报废;
活塞杆表面:检查是否存在划伤、镀层脱落缺陷,对于轻微损伤采用金相砂纸抛光处理,镀层脱落面积超过10%的活塞杆判定为报废;
密封沟槽:检查是否存在毛刺、变形、腐蚀缺陷,对毛刺进行打磨清理,变形严重的端盖判定为报废;
导向套:检查导向套的磨损量,磨损量超过设计值15%的导向套予以更换。
2.密封件更换安装
拆除全部旧密封件,使用酒精彻底清理密封沟槽内的残留污渍与密封碎屑;全部选用原厂配套密封件,配置包括防尘圈、活塞杆雷型密封、活塞鼓型密封、支撑环及O 型圈,确保密封件规格与沟槽完全匹配;安装密封件前,在密封件与活塞杆表面涂抹专用乳化液润滑脂,避免安装过程中划伤密封唇口;使用专用的密封安装工具进行安装,避免密封件出现扭曲、切边损伤,保证安装位置准确。
(二)激光熔覆修复技术的应用
激光熔覆修复技术是一种先进的表面改性修复技术,该技术以高能量密度的激光作为热源,将预先配置的合金粉末熔化并熔覆在待修复构件的基体表面,形成与基体冶金结合的强化熔覆层,从而恢复构件的尺寸精度,同时提升表面的硬度与耐腐蚀性能。
针对黄陵二号煤矿液压支架主要材质为27SiMn 钢的特点,技术团队选用铁基合金粉末作为熔覆材料,开展了熔覆层性能实验,实验结果表明:铁基合金熔覆层具有均匀致密的微观组织,Cr 等微合金化元素分布均匀,熔覆层与基体之间界面结合良好,无气孔、裂纹等缺陷;熔覆层平均硬度达到527.4HV0.1,约为27SiMn 基体硬度(261.2HV0.1)的2 倍,耐磨性能大幅提升;经过168 小时盐雾腐蚀试验后,熔覆层表面仅出现1 个锈点,耐腐蚀性能远优于基体材料,完全满足井下潮湿高腐蚀环境的使用要求。
(三)构建全生命周期设备管理体系
为了实现设备故障的事前预防,将设备管理从“被动维修”转向“主动预防”,机电公司建立了液压支架油缸全生命周期档案系统,创新推行“一机一证”管理模式,具体内容包括:第一,为每一根液压支架油缸建立独立的设备档案,完整记录油缸从出厂验收、下井安装、历次维修的全过程信息,构建包含故障现象、原因分析、处理方法、使用效果的动态管理台账;第二,推行维修人员与设备绑定制度,每一台待修设备都固定专人负责终身维护,明确维修质量责任;第三,将维修后设备的无故障运行时间作为考核维修人员的核心指标,将考核结果与薪酬分配挂钩,激发维修人员精益求精的工匠精神,从管理层面提升了设备维修质量。